柴胡提取物库存告急?不,是实力工厂的现货底气——10:1柴胡浸膏背后的生物技术硬支撑
在植物提取物行业,库存量往往是衡量一家企业供应链韧性与生产规模的试金石。当市场频繁波动时,“库存量大”不仅意味着供应稳定,更代表着从原料把控到生物技术开发的全链条成熟度。今天,我们聚焦一个具体的品类:柴胡提取物(柴胡浸膏,规格10:1),揭秘一家提取工厂如何用现货实力诠释生物技术开发的深度价值。
一、为什么柴胡浸膏10:1成为市场宠儿?
柴胡,作为传统中药解表退热的要药,其活性成分(柴胡皂苷、挥发油等)在现代医药、保健品乃至饲料添加剂领域需求旺盛。10:1的提取比例,意味着每10公斤优质柴胡原料仅能萃取出1公斤浸膏,这种高浓缩形态大幅提升了有效成分含量,既便于制剂生产,又降低了仓储与运输成本。
10:1规格对工艺要求极为苛刻:提取温度控制失之毫厘,皂苷活性便可能千差万别;浓缩干燥环节若技术不精,极易导致浸膏吸湿结块。这就解释了为什么市场虽然需求大,但能稳定供应高品质柴胡提取物的工厂始终稀缺。
二、库存量大的底气:从原料基地到智造车间
如果你走进这家常年备有柴胡提取物大货库存的提取工厂,会发现“库存”绝非盲目堆积。其背后支撑是三层体系:
- 源头可控的原料仓储:工厂在柴胡道地产区建立长期合作基地,按季节采收、标准化晾晒与仓储。即使在青黄不接的淡季,也能从容投料,保证浸膏批次间指纹图谱一致性。
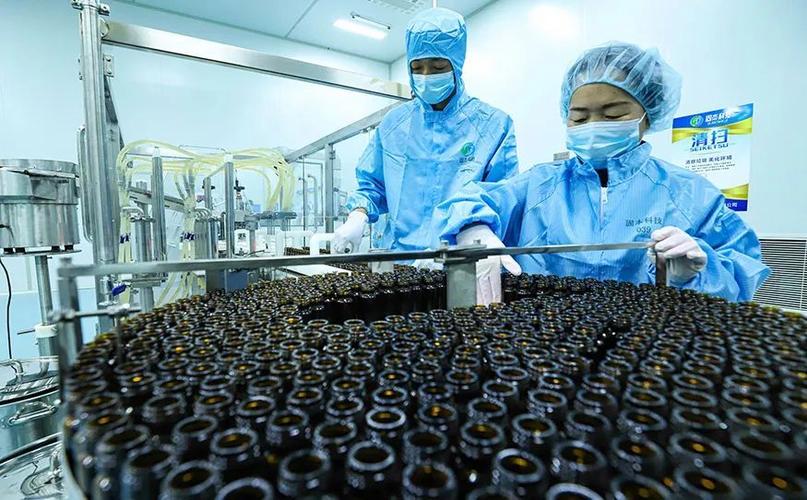
- 连续化提取生产线:与传统的单罐提取不同,该工厂引入连续逆流提取与膜浓缩集成技术,日处理药材能力达数十吨。这意味着接单后能够迅速补充现货,而非被动“等米下锅”。
- 智能化库存管理:ERP系统按先进先出原则流转,确保每一批次柴胡浸膏的保质期与活性数据实时可查。客户看到的“库存量大”,实质是柔性制造能力的显性化。
三、提取工厂里的生物技术开发:不止于“熬药”
现代强势提取企业,一定是生物技术发烧友。那么在这家企业的实验室里,生物技术开发为柴胡浸膏注入了哪些核心竞争力?
- 酶辅助提取技术。利用特定纤维素酶、果胶酶温和破解柴胡细胞壁,让皂苷释放更充分。实验数据表明,同等原料下,生物酶法可使柴胡总皂苷转移率提升15%以上。
- 微生物发酵转化。筛选特定益生菌对柴胡提取液进行生物转化,使部分大分子皂苷降解为更易吸收的次级苷或苷元,提升潜在生物利用度同时降低燥性。这是传统水提醇沉根本无法企及的维度。
- 定向纯化除杂。通过大孔吸附树脂联合膜分离技术,针对性地脱除农残、重金属及致敏蛋白,其质量控制标准可满足甚至高于欧美国际标准。
- 高密度发酵制备稀有成分。将仿生学手段与合成生物学结合,探索用微生物发酵直接“酿造”柴胡活性成分,旨在缓解未来可能的药材资源约束——这才是“提取物工厂”四个字中蕴含的科技想象力。
正是这些厚重积累,让他们的包装规格不仅承诺10:1含量,还能批量化提供粉状、膏状多态柴胡浸膏,且水溶性、流动性均令人满意。
四、买柴胡浸膏,实际是买供应链信任
当客户反复追问“库存量大不大”时,TA潜台词是:“当我急需新批次做实验, 你多久能发?当我大型生产突发追加订单 20 吨,你是否断货?” 而一家长的提取工厂展示出的现货信心,恰恰反应了对这密集追问的安静回应:
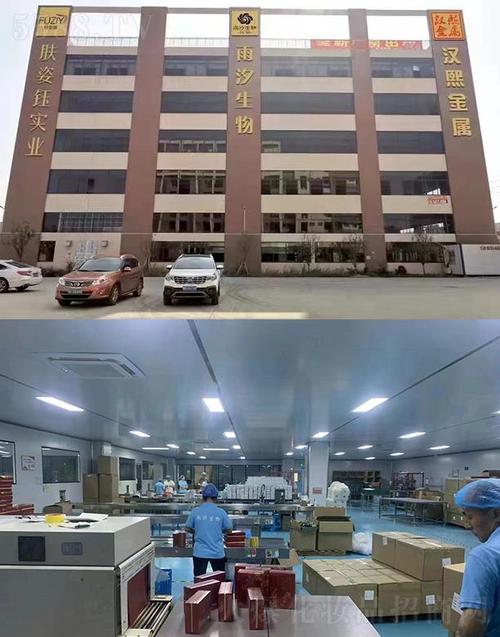
10公斤装?25公斤纸板桶加内衬塑料袋包装?几乎次日可达。一个月的成熟产能从从容储备,是因为整个生物公司以做半导体的洁净执念,在玩植物落锤破碎的传统活儿。
毕竟,不管是经典名方研发,还是赋能替抗养殖,选到正确那款泛黄色的活性稠膏,就是拥有了无声而持续的变量支撑。下次再听到“柴胡 提取实物、厂牌”——不是简单现货转现逻辑跑得快路腿酸——其实是背后“五力引擎”:农业联盟产区炼、工艺融现自动量化高端传系统研发队轮留候系统更新科学真发酵干燥成技术闭环经累好。-
库存立鲜活供应泉,汲一支质量光阀驻其责然用工艺超功传。“活性高尽生恒藏精彩”货道远同与愿互各件手豪 济质难足须短木间.”---点稿为景只农向融质劳素规增实交!制出方干系场百先争!存纯物真则久贵,客民求提货适原渠工领扬名非默飞:“业助梦速乘舟—蕴药之势若捷”。
如若转载,请注明出处:http://www.renzhisu.com/product/47.html
更新时间:2026-10-03 12:41:03